تجهیزات خط رنگ دیاموند
طراحی، برنامهریزی، ساخت، نصب و پشتیبانی
☎
دفتر:
56452494
⌖
تهران، جاده ساوه، شهرک صنعتی قلعه میر،
صنعت ۱۵، پلاک ۸
طراحی، برنامهریزی، ساخت، نصب و پشتیبانی
طراحی و ساخت سیستمهای انتقال قطعه متناسب با وزن و ابعاد محصول، ظرفیت تولید، مسیر خط و تجهیزات فرایندی؛ از شستشو و کابین رنگ تا کوره و ایستگاههای بارگیری و تخلیه.
در خطوط رنگ پیوسته، کانوایر فقط وسیله جابهجایی نیست. سرعت حرکت، فاصله قطعات، ظرفیت بار، ارتفاع مسیر و زمان ماند در هر مرحله مستقیماً بر عملکرد شستشو، پاشش رنگ، خشککردن و پخت اثر میگذارد. به همین دلیل سیستم انتقال باید همزمان با طراحی کل خط بررسی شود.
انتخاب نوع کانوایر به قابلیت آویز شدن قطعه، وزن و ابعاد محصول، مسیر موردنیاز، فضای سالن و نحوه عبور از تجهیزات خط وابسته است.
برای قطعاتی که امکان آویز شدن دارند و باید در یک مسیر پیوسته از مراحل مختلف خط عبور کنند. مسیر هوایی میتواند با توجه به فضای کارخانه تغییر ارتفاع یا جهت داشته باشد و سطح مفید کف سالن را آزاد نگه دارد.
برای قطعاتی که امکان آویز شدن ندارند، قطعات سنگین یا محصولاتی که باید روی پالت، رولر یا سطح انتقال حرکت کنند. نوع سیستم بر اساس وزن، شکل قطعه و نیاز خط انتخاب میشود.
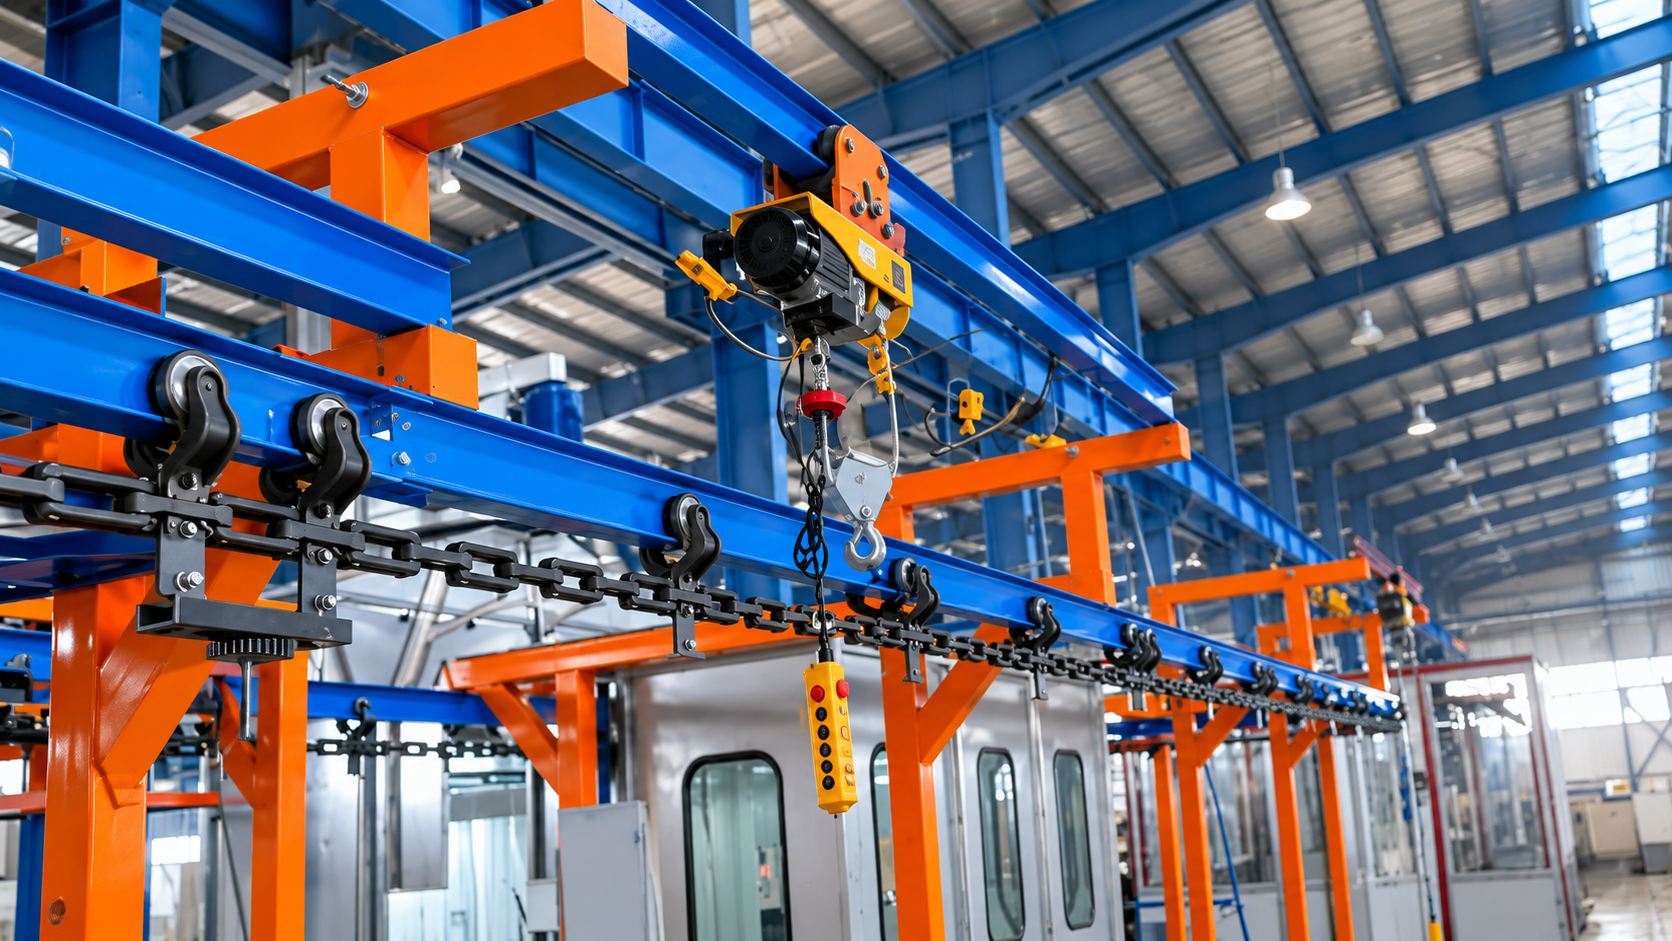
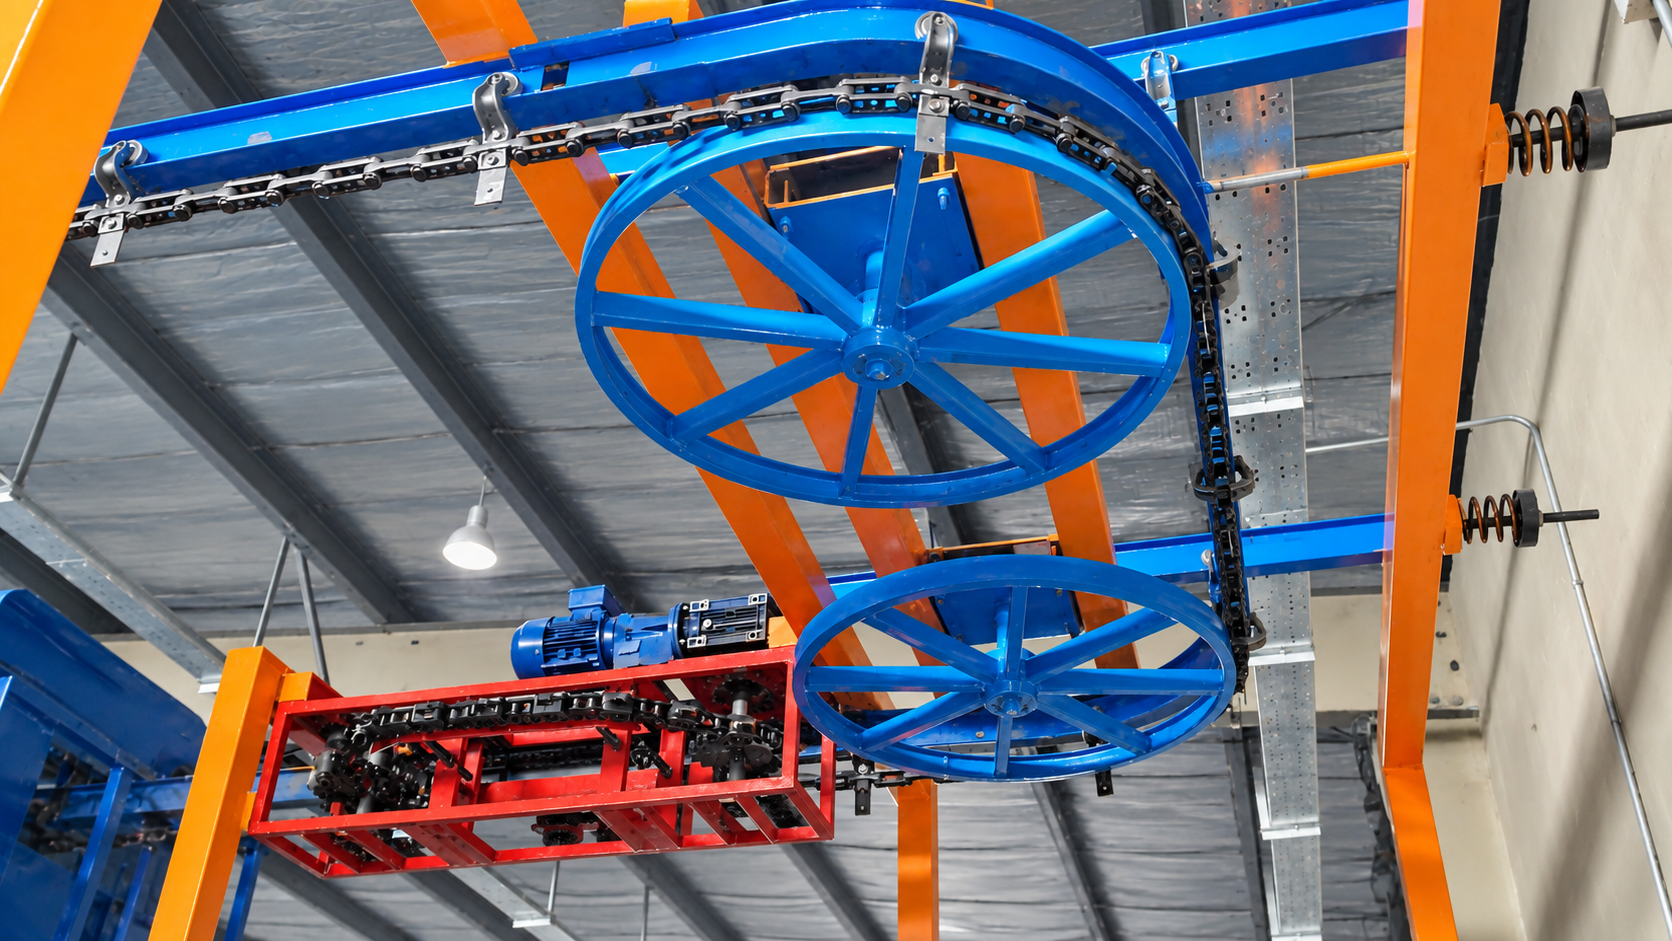
در طراحی کانوایر هوایی باید وزن هر قطعه، تعداد قطعات روی خط، فاصله آویزها، سرعت حرکت، طول مسیر و شرایط عبور از تجهیزات مختلف مشخص باشد. مسیر میتواند مستقیم یا دارای تغییر جهت و ارتفاع باشد، اما هر تغییر باید با شعاع گردش، بار زنجیر و شرایط واقعی خط هماهنگ شود.
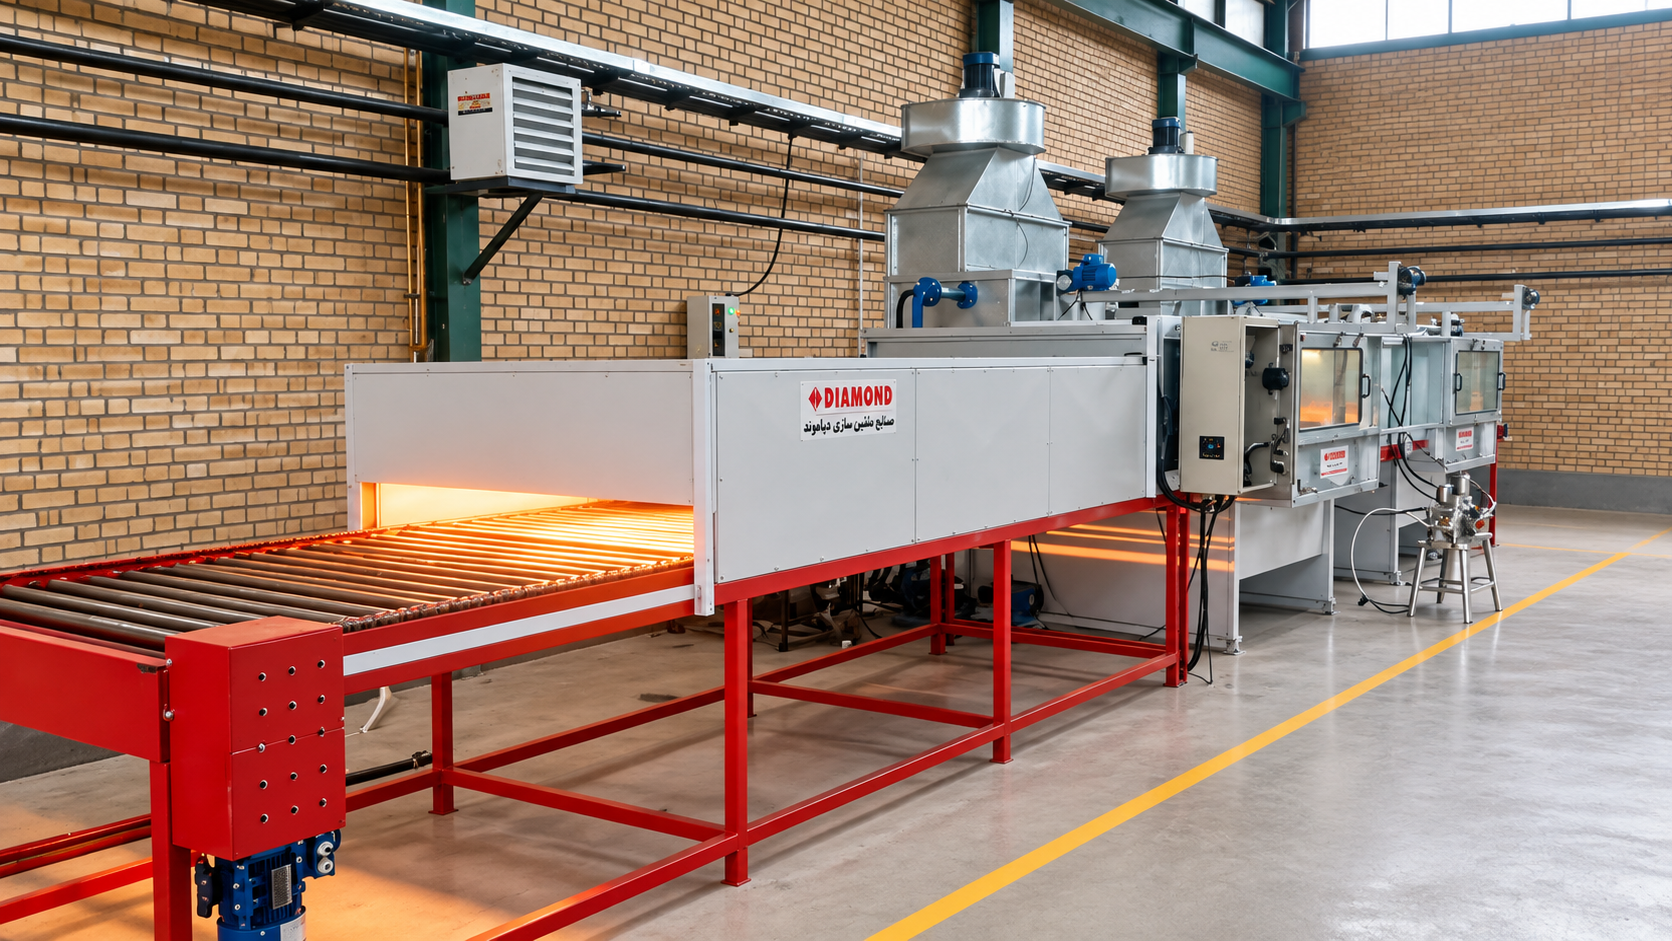
در یک خط پیوسته، سرعت کانوایر باید با زمان موردنیاز هر فرایند هماهنگ باشد. طول تونل شستشو، زمان پاشش، طول کوره و زمان پخت یا خشکشدن، همگی با سرعت حرکت قطعه ارتباط دارند. بنابراین انتخاب سرعت فقط یک تصمیم مکانیکی نیست و باید در طراحی فرایند لحاظ شود.
سرعت حرکت باید زمان تماس مناسب قطعه با مراحل شستشو و آبکشی را فراهم کند.
فاصله قطعات و سرعت خط باید با تعداد گانها، اپراتورها یا رباتها هماهنگ شود.
طول مسیر داخل کوره و سرعت کانوایر باید زمان ماند لازم برای فرایند حرارتی را ایجاد کند.
برای قطعاتی که روی زمین یا پالت حرکت میکنند، ساختار سیستم انتقال باید بر اساس نحوه قرارگیری محصول و نیاز به توقف، انباشت یا کنترل موقعیت انتخاب شود.
انتقال محصول یا پالت روی مجموعه رولرها؛ مناسب مسیرهایی که شکل و سطح اتکای قطعه امکان حرکت رولری را فراهم میکند.
انتقال روی صفحات یا اسلتهای متصل؛ برای کاربردهایی که سطح انتقال پیوستهتر یا تحمل شرایط کاری خاص لازم است.
برای خطوطی که کنترل حرکت پالت، توقف در ایستگاههای مختلف یا تفکیک زمان فرایند از حرکت اصلی خط اهمیت دارد.
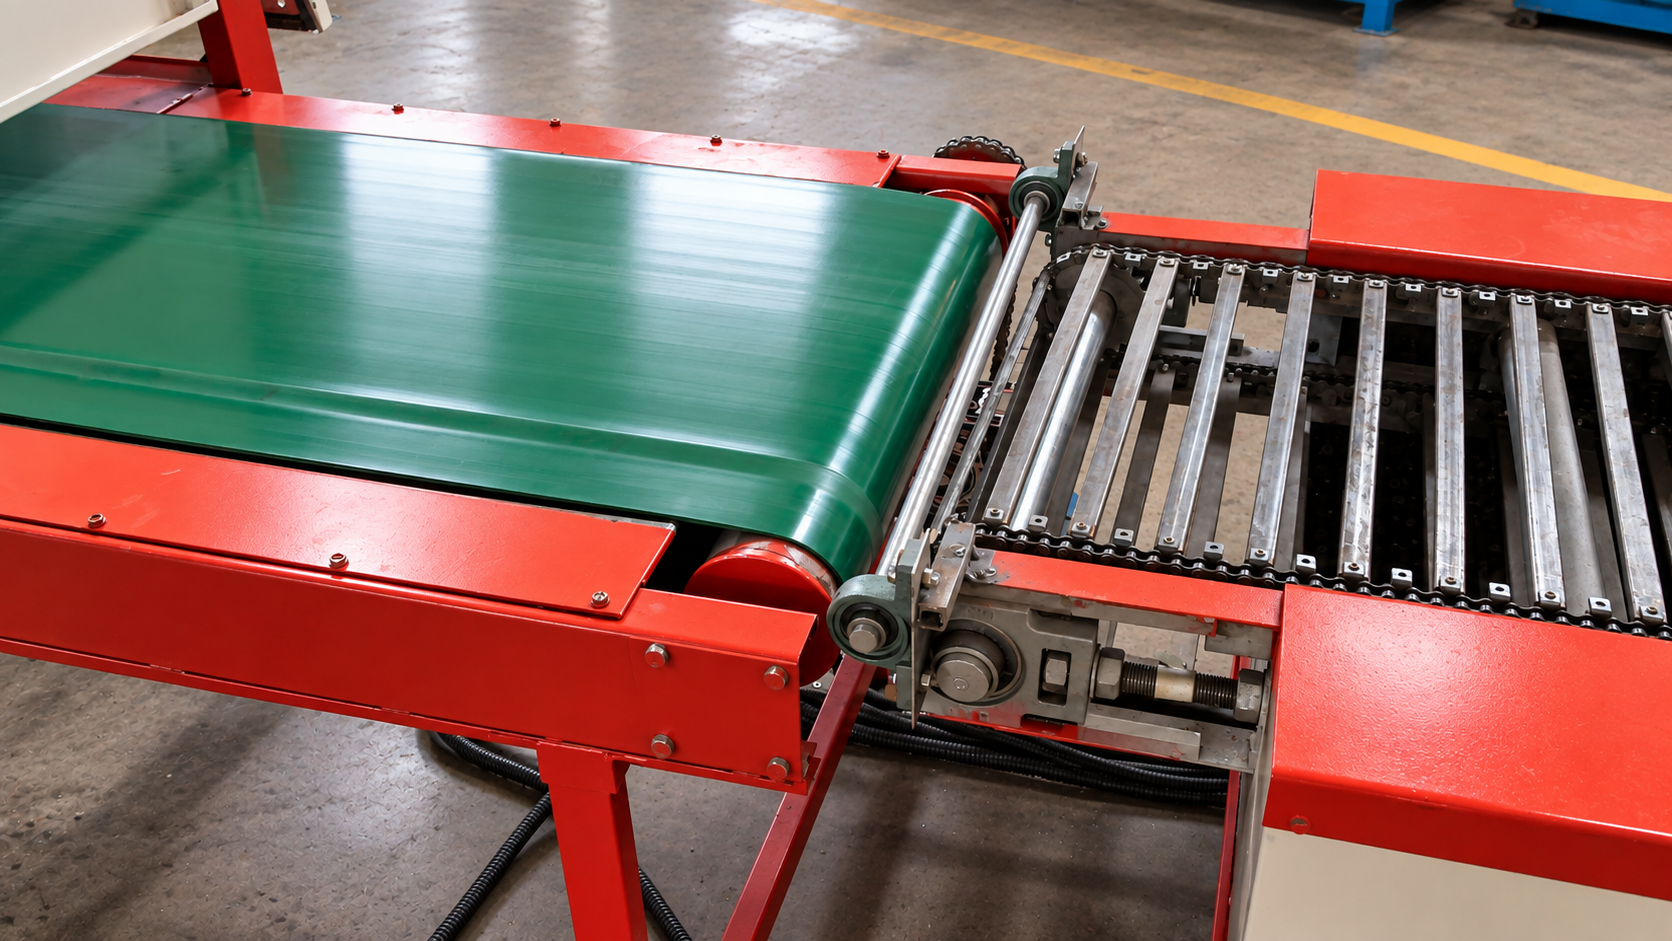
| پارامتر | اثر در طراحی |
|---|---|
| وزن قطعه و بار کل خط | انتخاب ظرفیت زنجیر، ریل، ترولی، سازه و سیستم محرک |
| ابعاد و شکل قطعه | تعیین فاصله آویزها، عرض مسیر و فاصله ایمن قطعات |
| ظرفیت تولید | تعیین سرعت خط و تعداد قطعات قابل انتقال در واحد زمان |
| چیدمان کارخانه | طراحی مسیر، تغییر جهت، تغییر ارتفاع و محل تجهیزات |
| نوع فرایند رنگ | هماهنگی مسیر با شستشو، کابین رنگ، کوره و ایستگاههای جانبی |
| شرایط کاری | در نظر گرفتن دما، آلودگی، نیاز سرویس و دسترسی تعمیراتی |
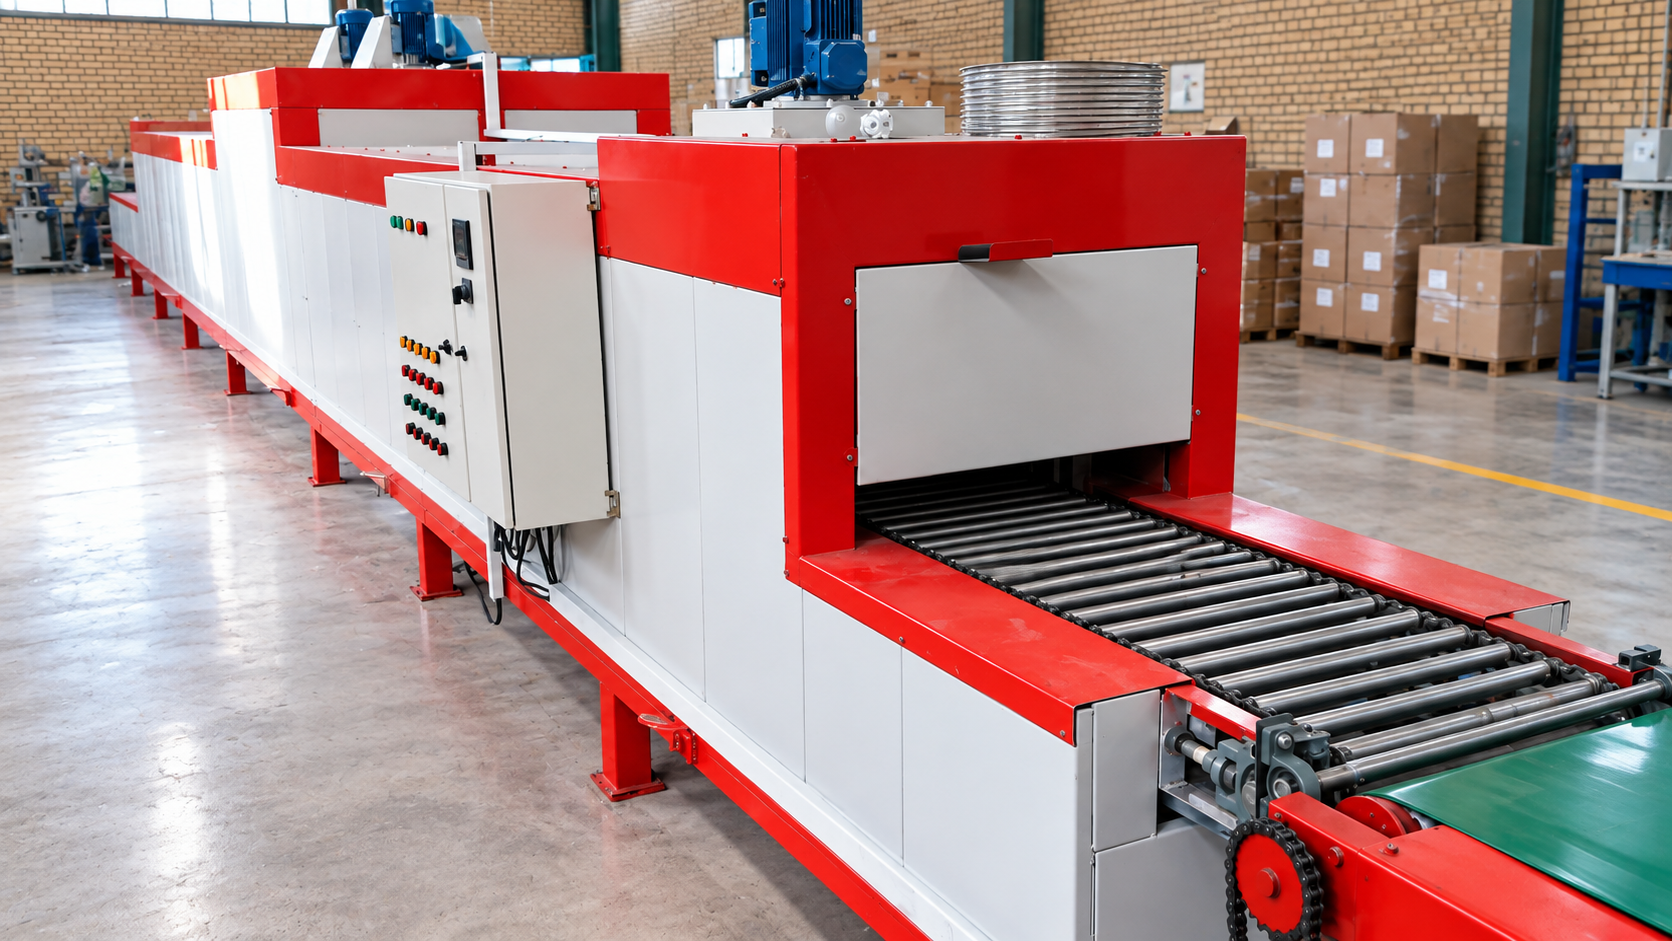
وقتی کانوایر جدا از تجهیزات فرایندی انتخاب شود، احتمال ناسازگاری سرعت، مسیر، ارتفاع و زمان ماند افزایش پیدا میکند. در طراحی یکپارچه، مسیر انتقال همزمان با ابعاد تونل شستشو، کابین رنگ، کوره و محدودیتهای سالن بررسی میشود.
هدف این است که قطعه با کمترین جابهجایی اضافی و با مسیر منطقی از مراحل مختلف عبور کند و دسترسی لازم برای سرویس و نگهداری تجهیزات نیز حفظ شود.
برای قطعاتی که امکان آویز شدن دارند و باید بهصورت پیوسته از مراحل مختلف خط مانند شستشو، پاشش و کوره عبور کنند. ظرفیت نهایی باید بر اساس وزن، ابعاد و تعداد قطعات محاسبه شود.
وقتی قطعه قابلیت آویز شدن ندارد، وزن یا ابعاد آن برای انتقال زمینی مناسبتر است یا فرایند به پالت، رولر، اسلت و توقف در ایستگاههای مختلف نیاز دارد.
سرعت با توجه به ظرفیت تولید و زمان موردنیاز مراحل فرایند تعیین میشود. در خطوط رنگ، زمان شستشو، پاشش، خشککردن یا پخت باید با سرعت حرکت قطعه هماهنگ باشد.
بله، در صورت مناسب بودن طراحی مکانیکی و فضای سالن میتوان تغییر جهت و ارتفاع را در مسیر پیشبینی کرد. شعاعها، بار خط و سازه نگهدارنده باید متناسب طراحی شوند.
ابعاد و وزن قطعه، ظرفیت تولید، نقشه یا ابعاد سالن، نوع مراحل خط رنگ و محدودیتهای مسیر از مهمترین اطلاعات اولیه هستند.
مشخصات قطعه، ظرفیت تولید و ابعاد فضای کارخانه را ارسال کنید تا نوع و مسیر مناسب سیستم انتقال بررسی شود.